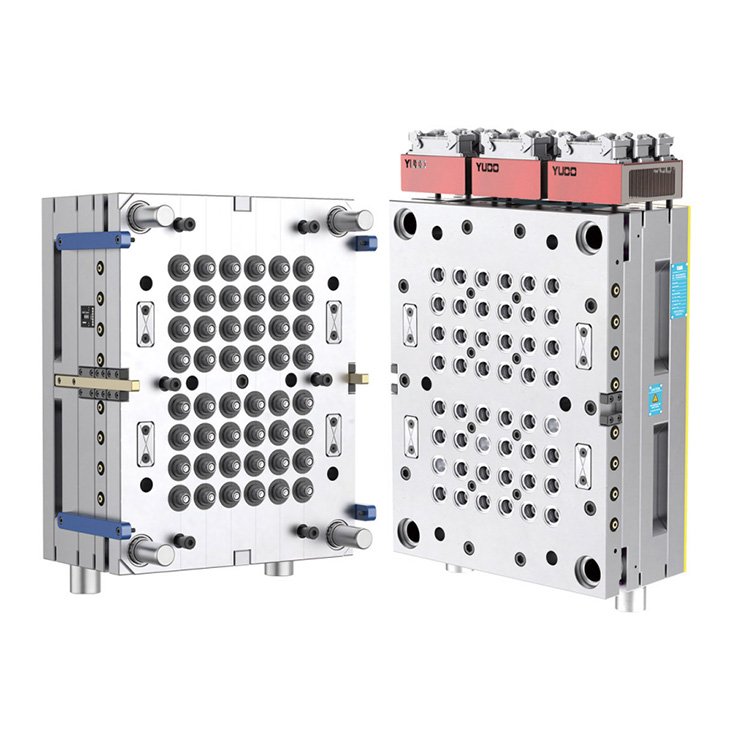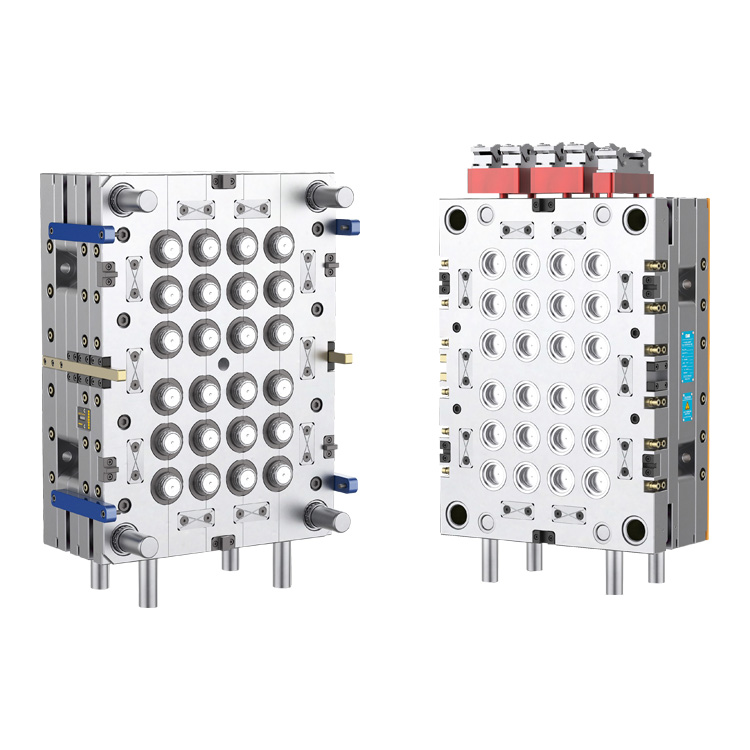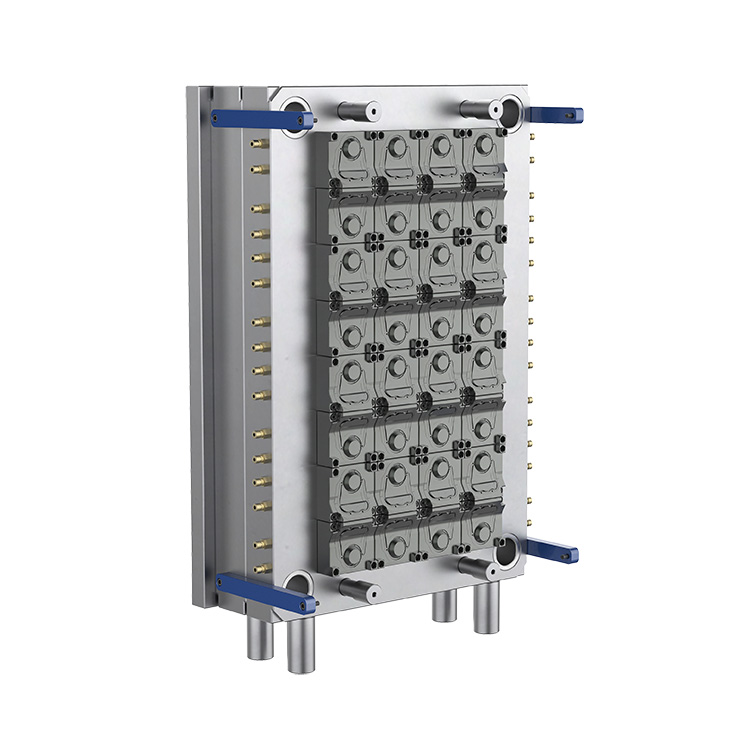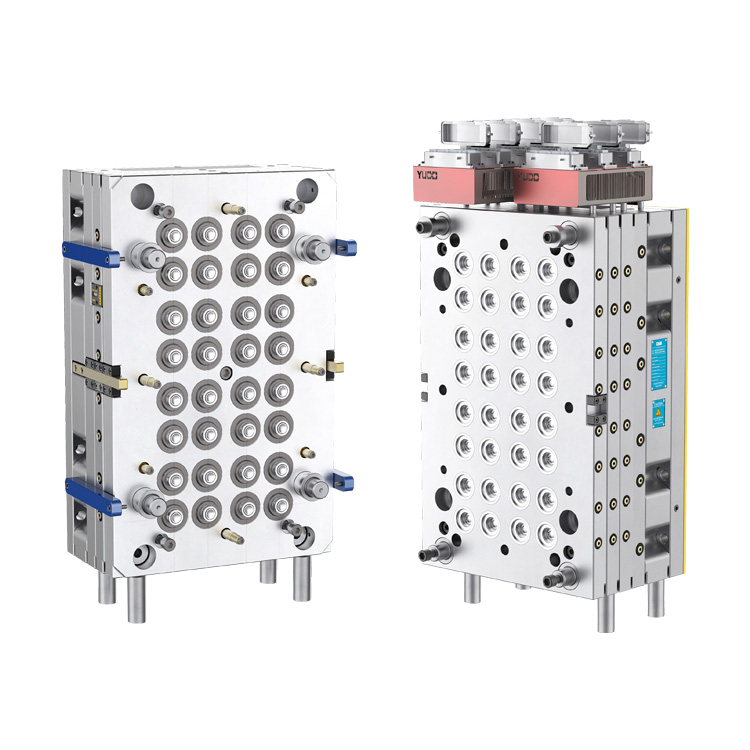
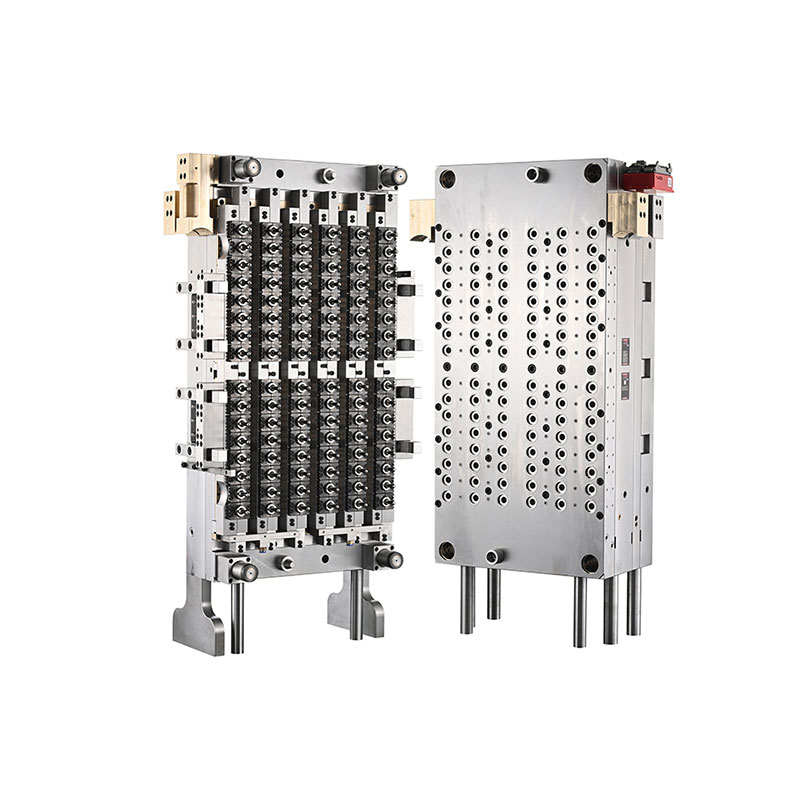
daelong, un fabricante de moldes de inyección con sede en China con más de 30 años de experiencia en la industria, ofrece soluciones de herramientas de precisión para la producción de envases de plástico de gran volumen. ElMolde de preformas para mascotas de 96 cavidades, 29 y 25 cuellos con compuerta de válvula de agujaestá diseñado para la exigente fabricación de preformas de PET, combinando un diseño de alta cavidad, un sistema de canal caliente controlado y compatibilidad con equipos de producción automatizados para respaldar una producción constante para aplicaciones de envasado de bebidas, alimentos y productos químicos diarios.
Un molde de preforma de PET de alto rendimiento afecta directamente la eficiencia de la producción, la consistencia dimensional, la utilización del material y la calidad posterior de la botella. Una configuración de 96 cavidades permite a los fabricantes producir múltiples preformas en cada ciclo de inyección, mientras que un sistema de canal caliente de compuerta con válvula de aguja ayuda a controlar la entrega de material fundido en las compuertas individuales. Para los fabricantes que utilizan máquinas de moldeo por inyección Nestal compatibles y automatización robótica de cinco estaciones, el diseño de molde correcto puede respaldar una producción estable y repetible. Este artículo explica los principios de funcionamiento del molde, las opciones de materiales clave, las ventajas de ingeniería, los criterios de selección, los requisitos de mantenimiento y las consideraciones prácticas para evaluar la inversión en un molde de preforma de PET de alta cavidad.
Las preformas de PET son componentes moldeados por inyección que posteriormente se recalientan y se moldean por estirado-soplado en botellas u otros contenedores. Sus dimensiones, distribución de materiales, geometría del cuello y condición de la superficie influyen en el rendimiento del embalaje acabado.
Un molde de 96 cavidades contiene 96 posiciones de cavidades individuales, lo que permite que un sistema de moldeo por inyección configurado correctamente forme hasta 96 preformas en un ciclo de moldeo completo. Esta disposición es particularmente adecuada para fabricantes que buscan una capacidad de producción sustancial sin depender de numerosas máquinas de moldeo independientes.
La especificación del mástil 29/25 identifica el diseño de acabado del mástil previsto. Los compradores deben confirmar el perfil de rosca preciso, las dimensiones de sellado, la compatibilidad del cierre y el dibujo relevante del acabado del cuello antes de realizar el pedido. Estos detalles determinan si la preforma terminada se ajustará al proceso de soplado de botellas y tapas previsto.
Según la información del producto de Daelong, este molde está diseñado para máquinas de moldeo por inyección Nestal equipadas con un sistema de robot de cinco estaciones. La compatibilidad real debe confirmarse con el modelo de máquina del comprador, las dimensiones de la platina, la capacidad de inyección y la configuración de automatización.
En el moldeo por inyección de alta cavidad, distribuir el PET fundido de manera uniforme en todas las cavidades es un importante desafío de ingeniería. Las variaciones en la temperatura de fusión, la presión, la resistencia al flujo o el rendimiento de la compuerta pueden causar diferencias en el peso, la apariencia y la precisión dimensional de la preforma.
Un sistema de canal caliente de compuerta con válvula de aguja utiliza un pasador de válvula móvil para controlar la apertura y el cierre de la compuerta. El sistema está diseñado para gestionar la entrada de material fundido a cada cavidad y puede ayudar a producir áreas de entrada más limpias y un llenado más consistente cuando se diseña, mantiene y sincroniza correctamente con el proceso de inyección.
daelong especifica un sistema de canal caliente de compuerta de válvula serie PC-VG para este modelo. Los resultados finales dependen del diseño general del canal caliente, la condición del pasador de la válvula, el control de temperatura, los ajustes de inyección, el rendimiento de enfriamiento y la preparación de la resina PET. Los compradores deben solicitar una prueba de molde y una evaluación de muestras para verificar el rendimiento en sus condiciones operativas reales.
La selección del material es esencial para un molde de preforma de PET de alta cavidad porque los componentes individuales experimentan diferentes combinaciones de calor, presión, fricción y movimientos mecánicos repetidos. Los aceros para herramientas y los materiales de canal caliente adecuados ayudan a respaldar la estabilidad dimensional, la resistencia al desgaste y un funcionamiento confiable a largo plazo.
La siguiente tabla resume los materiales y la información de ingeniería publicada por Daelong para este molde.
| Componente | Material especificado | Dureza publicada | Propósito de ingeniería |
|---|---|---|---|
| Cavidad y núcleo | Alemania 2316 acero | CDH 42–45; endurecimiento de precisión hasta HRC 50–54 | Forma la geometría de la preforma y soporta la resistencia al desgaste. |
| Anillo de cuello | Alemania 2316 acero | CDH 45–50 | Forma el acabado del cuello y la interfaz de cierre. |
| Pasador de válvula | Acero japonés SKD51 | CDH 58–60 | Controla la apertura y el cierre de la puerta. |
| Boquilla de canal caliente | Cobre berilio estadounidense | CDH 37 | Soporta la transferencia de calor en el conjunto de boquillas. |
| Placa colectora | acero H13 | CDH 35–38 | Soporta la estructura del colector de canal caliente. |
| Placa base | Acero para herramientas P20 | CDH 27–32 | Proporciona soporte estructural para el ensamblaje del molde. |
Nota: Los valores de dureza anteriores siguen las especificaciones publicadas en la página del producto. Los compradores deben confirmar los certificados finales del material, la condición del tratamiento térmico, las especificaciones de los componentes y los registros de inspección en la documentación técnica aprobada.
daelong también informa tolerancias de mecanizado de 0,003 a 0,005 mm, intercambiabilidad de componentes de hasta el 90 % y concentricidad del espesor de pared de la preforma de ±0,0075 mm a L = 100 mm. Estos son puntos importantes de evaluación técnica; sus métodos de medición, lugares de inspección y criterios de aceptación deben acordarse antes de la aceptación de la producción.
La principal ventaja de una configuración de 96 cavidades es su capacidad de formar muchas preformas en cada ciclo. Cuando se combina con una máquina de inyección de tamaño adecuado, un llenado equilibrado, una refrigeración eficaz y un manejo automatizado, este diseño puede ayudar a los fabricantes a aumentar la producción y, al mismo tiempo, hacer un mejor uso del espacio de producción.
Sin embargo, el número real de preformas aceptables producidas por hora depende del tiempo del ciclo, la disponibilidad de la máquina, la estabilidad del proceso, el mantenimiento planificado y el porcentaje de piezas rechazadas. Por lo tanto, la planificación de la producción debe utilizar datos de ensayos verificados en lugar del recuento de cavidades únicamente.
El peso constante de la preforma, las dimensiones del cuello y el espesor de la pared son esenciales para el moldeo por estirado-soplado posterior. Las diferencias entre las cavidades pueden provocar una distribución desigual del material, una resistencia inconsistente de la botella o mayores tasas de rechazo.
Un canal caliente bien diseñado, componentes del molde fabricados con precisión y una refrigeración equilibrada pueden ayudar a reducir estas variaciones. El muestreo de rutina y la identificación de cavidades son útiles para detectar problemas antes de que afecten a un lote de producción grande.
daelong identifica una estructura de cavidades intercambiables como una de las ventajas de ingeniería del molde. Los componentes reemplazables pueden simplificar el mantenimiento específico porque se puede reparar una sección desgastada o dañada sin reemplazar todo el conjunto del molde.
Los compradores deben confirmar el alcance real de intercambiabilidad, la disponibilidad de repuestos, los procedimientos de reemplazo y los requisitos de verificación dimensional. Estos detalles ayudan a los equipos de mantenimiento a estimar el tiempo de inactividad y preparar inventarios de repuestos adecuados.
La fabricación de preformas a alta velocidad depende de algo más que el rendimiento de la inyección. Los equipos de manipulación, refrigeración, transporte, inspección y soplado posteriores de robots deben trabajar juntos. La compatibilidad con el sistema de automatización previsto ayuda a reducir la manipulación manual y respalda un flujo de trabajo de producción más predecible.
El acabado del cuello 29/25 y el diseño de 96 cavidades hacen que este tipo de molde sea relevante para operaciones de envasado que requieren volúmenes sustanciales de preformas de PET. La idoneidad de la botella terminada depende del diseño del cuello, el peso de la preforma, el grado de resina, la geometría de la botella y las condiciones de llenado previstas.
No todos los acabados de cuello 29/25 son intercambiables con todas las tapas de botellas o líneas de llenado. Los fabricantes deben verificar los dibujos de cierre, las características de evidencia de manipulación, los requisitos de sellado y los estándares de embalaje aplicables antes de comprometerse con el diseño de un molde.
La selección de un molde de alta cavidad requiere una revisión del sistema de producción completo en lugar de una comparación del número de cavidades o los precios de compra únicamente. Un molde técnicamente adecuado debe coincidir con la máquina, la resina, el diseño de la botella, el objetivo de producción y los recursos de mantenimiento disponibles en la fábrica.
Para obtener detalles adicionales del producto, revise el molde de preformas de PET de 96 cavidades con cuello 29/25 y válvula de aguja de Daelong y su gama más amplia de soluciones de moldes de preformas de PET.
Incluso un molde diseñado con precisión requiere un mantenimiento regular para mantener un rendimiento constante. En un sistema de 96 cavidades, un pequeño problema que afecte a varias cavidades puede generar una cantidad sustancial de piezas defectuosas si no se detecta.
El mantenimiento preventivo puede reducir el tiempo de inactividad inesperado y hacer que el reemplazo de componentes sea más predecible. El intervalo de mantenimiento adecuado debe basarse en las condiciones de producción, la calidad de la resina, las horas de funcionamiento, los resultados de la inspección y las recomendaciones del fabricante.
Un molde de preformas de PET de 96 cavidades contiene 96 cavidades de moldeo y puede producir hasta 96 preformas por ciclo de inyección completo cuando todas las cavidades funcionan correctamente. La producción real depende del tiempo del ciclo, el rendimiento de la máquina y las tasas de aceptación del producto.
La designación 29/25 identifica la configuración de acabado del mástil prevista. Las dimensiones exactas y la interfaz de cierre deben confirmarse utilizando el plano de ingeniería aprobado para garantizar la compatibilidad con el diseño de tapa y botella seleccionados.
Un sistema de compuerta de válvula de aguja controla la entrada del material fundido a través de pasadores de válvula móviles. Con un diseño y una configuración de proceso adecuados, puede mejorar la consistencia de la entrada, respaldar el llenado controlado y reducir ciertos defectos relacionados con la entrada en el moldeo por inyección de gran volumen.
daelong especifica la compatibilidad con las máquinas de moldeo por inyección Nestal equipadas con un sistema de robot de cinco estaciones. El modelo preciso de la máquina y los requisitos de la interfaz deben confirmarse antes de realizar el pedido, incluida la fuerza de sujeción, la capacidad de inyección, las dimensiones de la platina y los detalles de automatización.
Las especificaciones publicadas incluyen acero Alemania 2316 para la cavidad, el núcleo y el anillo del cuello; Acero japonés SKD51 para el pasador de la válvula; cobre berilio para la boquilla del canal caliente; Acero H13 para la placa colectora; y acero para herramientas P20 para la placa base. Los requisitos finales de material y dureza deben confirmarse en las especificaciones de compra.
Los fabricantes deben mantener temperaturas equilibradas en el canal caliente, parámetros de inyección adecuados, refrigeración eficaz y superficies de moldeo limpias. El muestreo regular cavidad por cavidad y el mantenimiento preventivo ayudan a identificar desviaciones antes de que provoquen rechazos generalizados.
Proporcione el dibujo del acabado del cuello, el peso y las dimensiones de la preforma, la aplicación prevista de la botella, el modelo de la máquina de inyección, el objetivo de producción, las especificaciones de la resina, los requisitos de automatización y el cronograma de entrega preferido. Estos detalles ayudan al fabricante a evaluar la compatibilidad y preparar una propuesta más precisa.
Un molde de preforma de PET de 96 cavidades con un sistema de compuerta con válvula de aguja puede ser una inversión valiosa para los fabricantes de envases que buscan una alta capacidad de producción, una calidad de preforma repetible y compatibilidad con operaciones automatizadas de moldeo por inyección. Su valor a largo plazo depende de una ingeniería de precisión, materiales adecuados, llenado y enfriamiento equilibrados, integración confiable de la máquina y mantenimiento disciplinado.
daelong combina su experiencia en la fabricación de moldes de inyección con un diseño de producto destinado a la producción de preformas de PET en gran volumen. Antes de tomar una decisión de compra, los fabricantes deben evaluar los dibujos técnicos, confirmar la compatibilidad de la máquina y establecer criterios de aceptación claros para las pruebas de moldes y la entrega final.
¿Busca una solución confiable de moldes para preformas de PET para su línea de producción? Contactar daelongpara analizar sus especificaciones de cuello 29/25, diseño de preforma, configuración de la máquina y requisitos de producción. Visite la página del producto o contáctenos para solicitar detalles técnicos y una cotización adaptada a sus necesidades de fabricación.